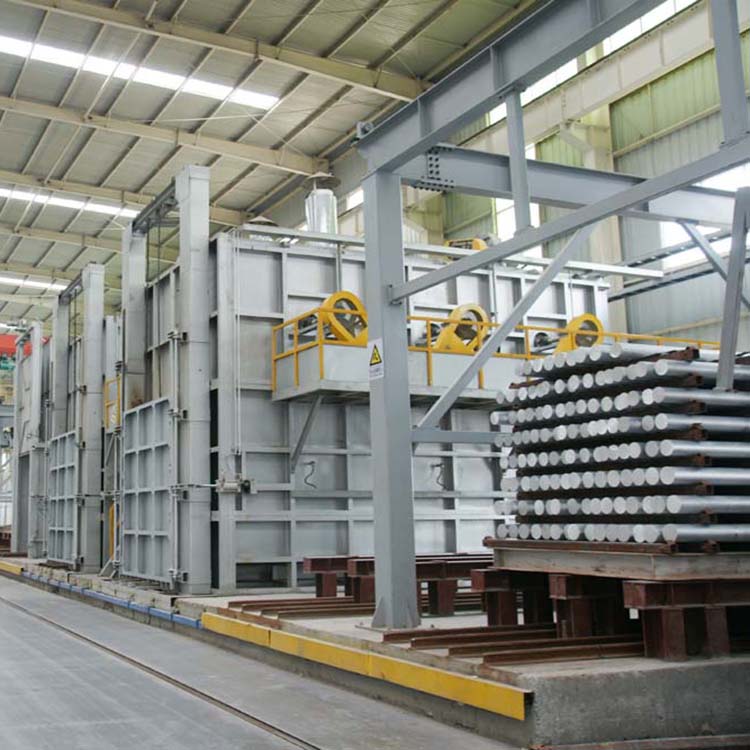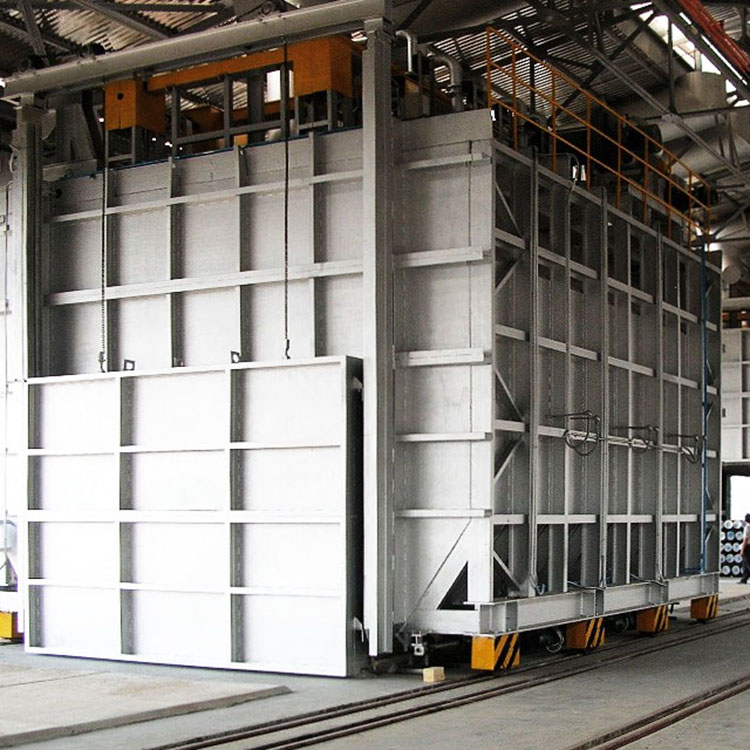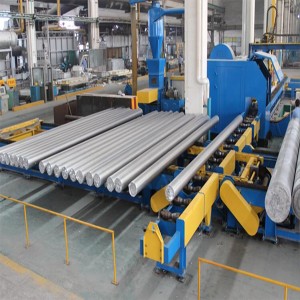
Hot Top Billet kontinuerlig støbemaskine til aluminiumstøberi
Består af aftrækker, hydraulisk kabel, brøndstativ, løfter, stålwire og styrerullesystem.
Aftrækkeren er lavet af motor, stor gearreducer, ståltov, tandstang osv.
Det hydrauliske bord er lavet af en hydraulisk kraftpakke, tank, drejebord, rør og ventiler osv.
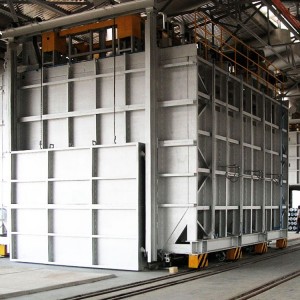
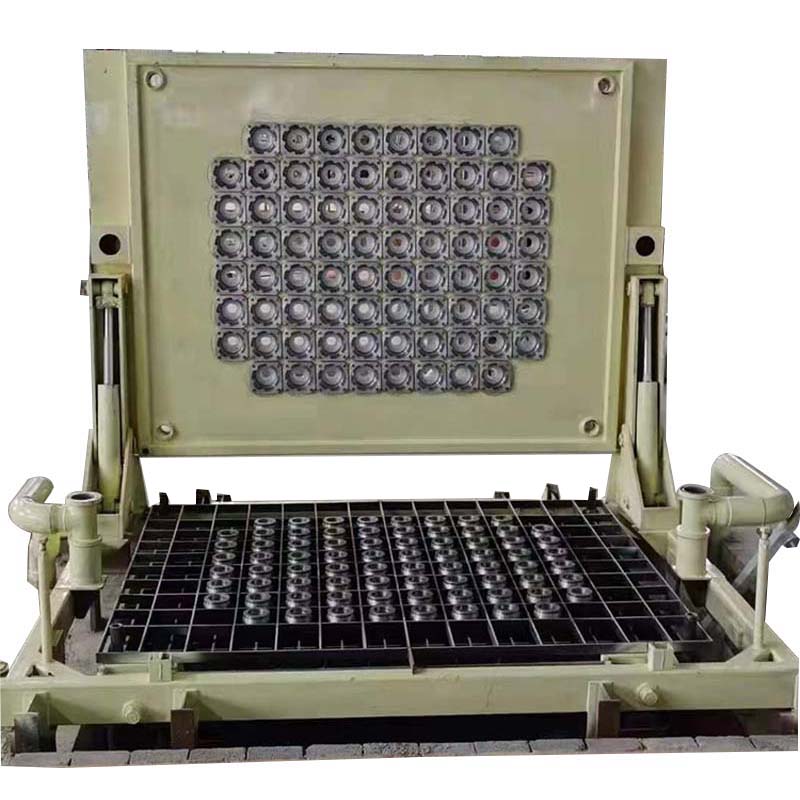
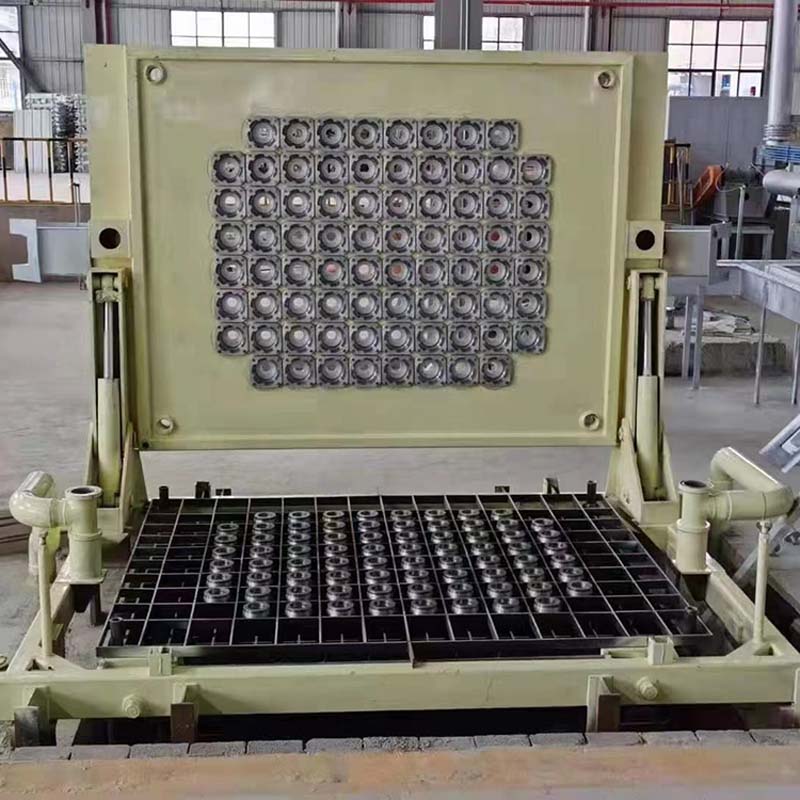
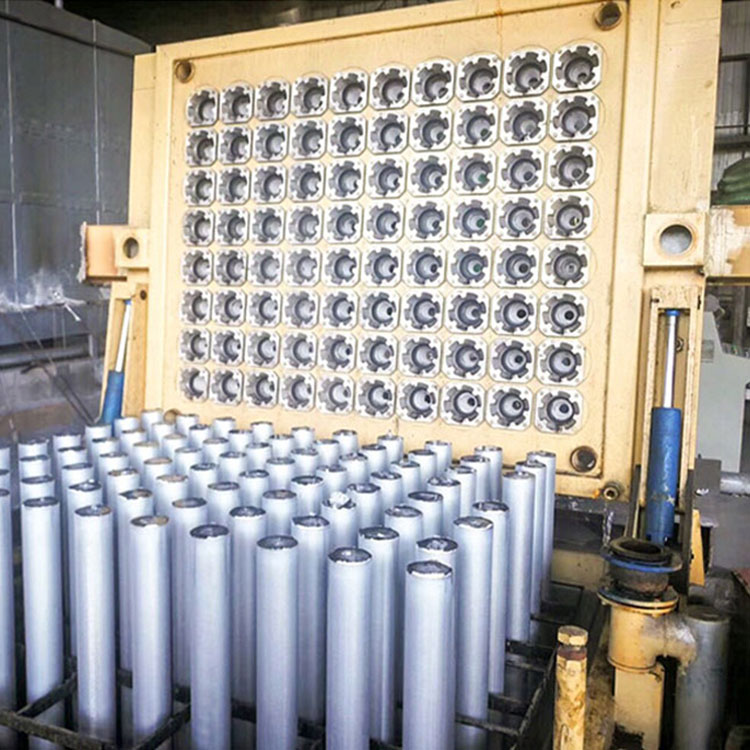
Hydraulisk bord installeret ved siden af støbningen, den øvre form er installeret på det hydrauliske bord, den nedre form er installeret på løftestativet. Under støbningen trækkes løfteren til den laveste grænse og går derefter til højdegrænsen for at afslutte støbningen gennem ståltovet.
Oprindelsessted:Guangdong, Kina
Tilstand:Ny, ny
Maskintype:støbemaskine, støbemaskine
Video udgående inspektion:Forudsat
Maskintestrapport:Forudsat
Markedsføringstype:Nyt produkt 2020
Garanti på kernekomponenter:1 år
Kernekomponenter:Gearkasse, Motor, Tandhjul, Pumpe
Spænding:380V, 50Hz
Garanti:1 år
Vigtige salgsargumenter:Nem at betjene
Showroom-lokation:Ingen
Gældende brancher:Produktionsanlæg
Vægt (kg):5000
Billetlængde:6 meter
Billetdiameter:70-406 mm
billetdiameter:3-16 tommer
støbemetode:støbning af varm top, støbning af lufttøfler, støbning af olietøfler
Anvendelse:Støberiindustrien
Anvendelse:Rundstang
Type:Horisontal kontinuerlig støbemaskine
Teknologi:Automatisk formjustering
Støbemaskinen anvender støbesystem (nivelleret tætpakket hot-top), målretter automatisk i den rigtige position med dummy-stangen og er fri for kiselsyrepapir.
1. Støbehastigheden er 0-250 mm/min (trinløs hastighedsregulering). Der er et assorteret antihastighedssystem med 5 kW trækkraft.
2. Efter støbningen kan støbebordet vendes til 89°C på pladen via et stabilt hydraulisk transmissionssystem. Automatisk støbemaskine til billetstøbning.
3. Støbemaskinen tilføjer støbesystem (niveau, tætpakket, varm øverst), målrettet mod højre postlon med dumy bar automatbold og er fri for isksyrepapir.
4. Hylsterhastighed s 0-250 mm/min (Trinløs hastighedsregulering). Der er et assorteret multihastighedssystem med 5 kW racton-effekt.
5. Efter støbningen kan støbebordet vendes til 89°C i pladen via et stabilt hydraulisk transmissionssystem.
| Modificeret Nio. | Bletstørrelse Dia. x længde (mm) | Antal tabletter (stk) | Strøm (light) | Vægt pr. gang (k) | Tittingvinkel(") | Hun L x B (mm) |
| ALM-ZB3.5" | 90*6000 | 54 | B | 5562 | 0-89 | 1900* 1900 |
| ALMZB5" | 0127*5000 | 32 | B | 5859 | 0-89 | 1800* 1800 |
| AM-Z86" | 01 52*6000 | 20 |
| 5876 | 0-89 | 1600*1600 |
| AM-287" | 178*6000 | 16 |
| 6446 | 0-89 | 1600* 1600 |
| M-288 | 9203*6000 | 12 | B | 6288 | 0-89 | 1600* 1600 |
| ALM-209" | 9230*6000 | 8 | B | 5382 | 0-89 | 1600* 1600 |
| En M-2B3,5" | 090*6000 | 100 | 11 | 10300 | 0-89 | 2400* 2400 |
| AUM-2B5" | *127*6000 | 60 | 11 | 10987 | 0-89 | 2300*2300 |
| ALMZB5.5" | 0140*6000 | 42 | 11 | 10468 | 0-89 | 2000*2000 |
| ALM-ZB6" | 152*6000 | 36 | 11 | 10577 | 0-9 | 2000*2000 |
| AM-2B7* | 178*6000 | 26 | 11 | 10476 | 0-89 | 2100*2100 |
| ALM-ZB8" ; | 203*6000 | 20 | 11 | 10481 | 0-89 | 1800* 1800 |
| AM-ZB9* | 230*6000 | 16 | 11 | 10764 | 0一9 | 1800*1800 |
Bemærkninger. Ovenstående tekniske parametre er kun til reference. Endelige detaljer er underlagt den endelige kontrakt.
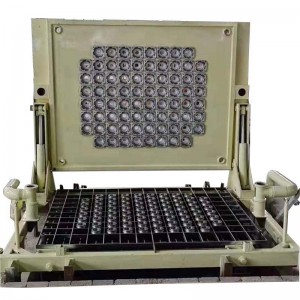
1) Den samme niveau hot-top støbeplade bruger en samlet forsynings- og fordelingsplade til at forbinde flere hot-top forme, således at metalvæskeniveauet i hver form i hele sættet af støbeskiver er på samme niveau. I hele sættet af støbeskiver på samme niveau strømmer den strømmende aluminiumvæske under den tidligere dannede aluminiumoxidfilm, hvilket forhindrer sekundær forurening og oxidativ afbrænding af metaller.
2) For at udnytte det vandrette plan fuldt ud kan formen samtidig udformes som en tæt anbragt kort form for at realisere støbning af flere stænger.
3) På grund af den store mængde smeltet aluminium og mindre varmeafledning undervejs kan støbetemperaturen reduceres, så krystallens underkølingsgrad er stor, den spontane kimdannelseshastighed er høj, og kornene raffineres. Ud over de iboende egenskaber ved korte forme er den effektive krystallisationshøjde for smeltet aluminium i formen kortere end ved almindelig hot-top støbning, dybden af væskehulrummet er lavere, segregeringslaget på støbestangen er tyndere, kornene er mere ensartede, og udseendet er glattere.
4) Udstyret samles som en helhed, dvs. støbeplatformen og dummybasen placeres og kombineres med hinanden på forhånd, og installeres derefter på støbemaskinens chassis og vippemekanismen og bruges sammen med stålwiren eller den hydrauliske føringssøjleløfter.
2. Produktfordele
1) Trapezformet design er anvendt til flowåbningen af den øvre formshuntplade, hvilket kan reducere fænomenet med hængende aluminium under likvidationsprocessen og derved øge shuntpladens levetid.
2) Den øvre matriceplade anvender det integrerede design af føringsrøret og adapterpladen for at undgå fænomenet aluminisering og trækning på overfladen af aluminiumsstangen, og samtidig kan det reducere omkostningerne til sliddele.
3) Den interne vandcirkulationskøling er anvendt, varmebevaringseffekten af aflederpladen og hovedsporet er god, udsvingene i væskeniveauet under støbeprocessen er små, og det er ikke let at transportere slagge og slagge.