




Aluminium billetstøbning: Vores fabrik anvender lige niveau tæthedstøbning af varmeplade
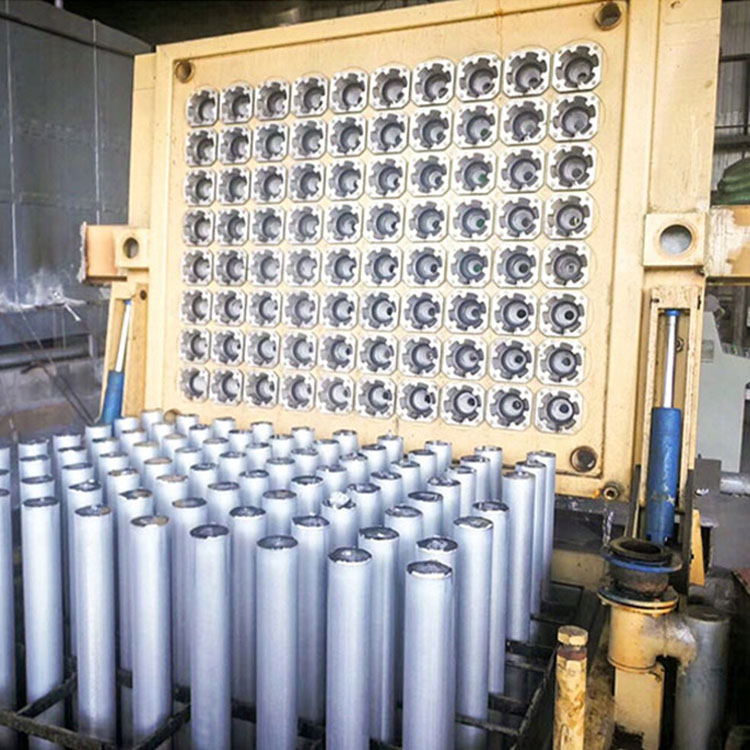
Standarder før støbning
1. Talkumpulveretskal være glat og stærk, når man fremstiller forme;
2.Shuntpladen, hvidvaske,og huset skal belægges med et tyndt lag aftalkumessens, intet eksponeret jern, dengrafitringog adapterpladen skal glattes med mudder blandet med talkum og svinefedt, og kanalen, hvorigennem den ensartede aluminiumsvæske passerer, skal holdes ren og tør.
3. Denkeramisk filterpladeskal være komplet og fejlfri, og der skal ikke være noget mellemrum ved samlingen med vasken, og den udskiftes hver gang ovnen støbes, og bages med ild indtil den er mørkerød;
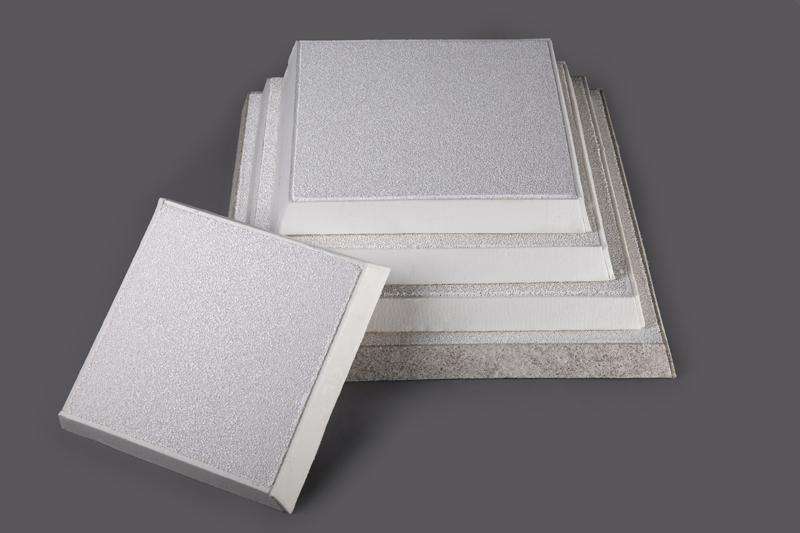
4. Barrehovedet skal tørres, og støbebordet skal fladgøres, basen ogkrystallisatorskal koordineres korrekt, fænomenet med vandretur er ikke tilladt, og startanordningens wire skal være afslappet;
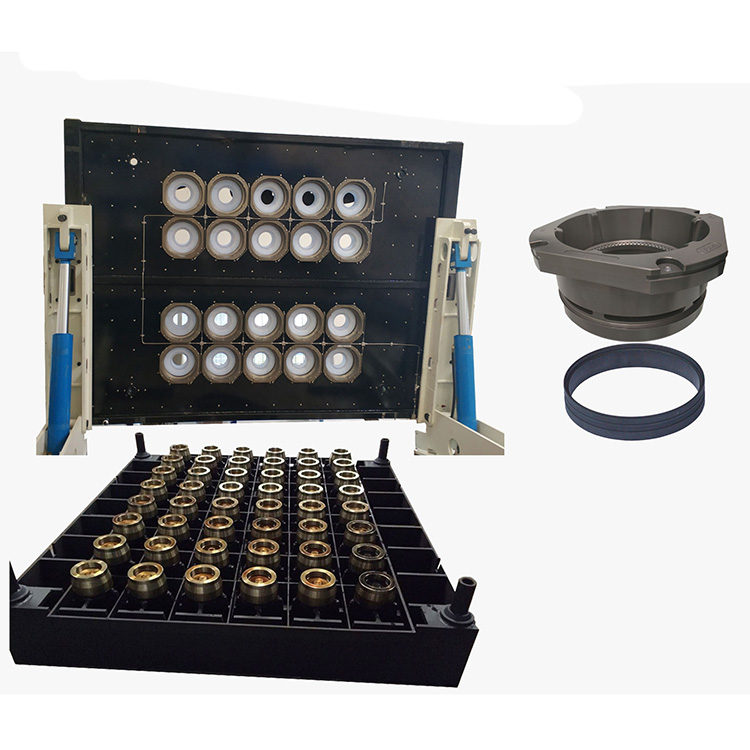
5. Barrehovedet hæves til startpositionen (50 mm og derover er barrehovedet 4 mm fra den nederste ende af grafitringen 4 mm og 150 mm under stangen 0 ~ 4 mm);
6. Installer startspjældet og kontroller, om støbemaskinens øvre og nedre form er normal;
7. Kontroller status for indløbs- og udløbspumperne;
8. Åbn afløbsventilen og åbn koldtvandstårnet;
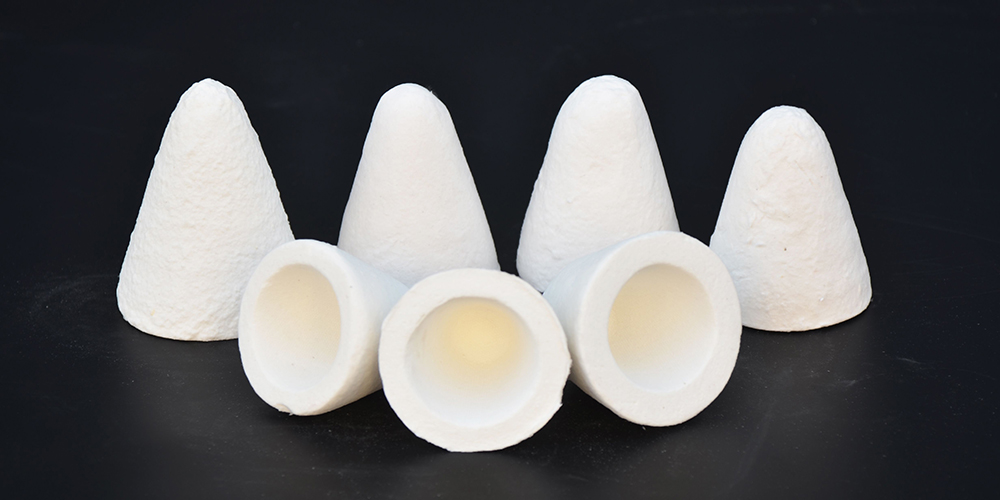
ALUMINIUMSILIKAT STOPKEPUL TIL STOP OVN SMELTEDE ALUMINIUM
9. Tænd vandpumpen og juster den til støbevandsmængden;
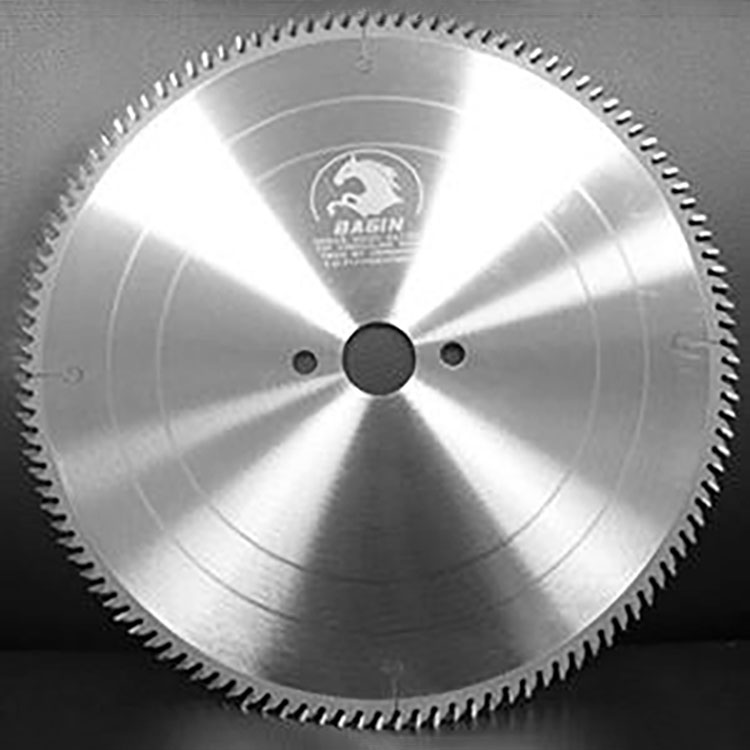
SAVKLING PÅ AFTRÆKKER TIL SAVNING AF ALUMINIUMSPROFIL
10. Bekræft, at der ikke trænger vand ind i barrehovedet;
11. Forbered tilstrækkeligt med stik, svejsetråde, svejsejern og andet tilsvarende værktøj og materialer
Opslagstidspunkt: 9. februar 2023